埋弧焊机焊接不锈钢的关键步骤与注意事项**
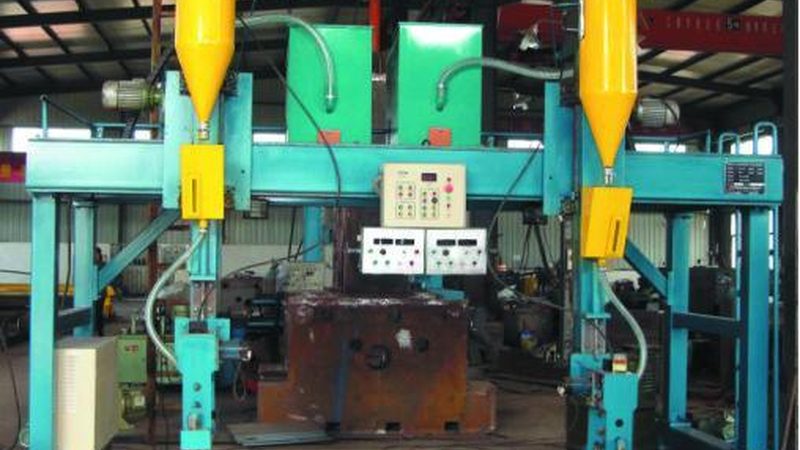
**埋弧焊机焊接不锈钢的关键步骤与注意事项**
一、埋弧焊机的工作原理
埋弧焊机是利用电弧作为热源,将填充金属和母材熔化,形成焊缝的一种焊接方法。其工作原理是在焊接过程中,通过送丝装置将焊丝送入熔池,同时产生电弧,使焊丝和母材熔化,形成焊缝。
二、埋弧焊机焊接不锈钢的步骤
1. 焊前准备
在进行埋弧焊机焊接不锈钢之前,首先需要对工件进行表面处理,去除油污、氧化层等杂质。同时,还需要对焊机进行调试,确保焊接参数的准确性。
2. 焊接参数设置
焊接参数包括电流、电压、焊接速度、送丝速度等。焊接不锈钢时,应根据不锈钢的牌号、厚度和焊接要求来设置合适的焊接参数。一般而言,电流和电压应适中,过大会导致焊缝过宽、过深,过小则难以熔化母材。
3. 焊接操作
(1)引弧:将焊机电极与工件表面接触,通过电流产生电弧,然后迅速将电极提起,形成熔池。
(2)焊接:在焊接过程中,保持焊接速度和送丝速度稳定,使焊丝与工件表面熔化,形成焊缝。
(3)收弧:焊接结束时,先停止送丝,然后逐渐减小电流,使焊缝冷却凝固。
4. 焊后处理
焊接完成后,应对焊缝进行检查,确保焊缝成形良好、无气孔、裂纹等缺陷。如有缺陷,需进行打磨、补焊等处理。
三、埋弧焊机焊接不锈钢的注意事项
1. 焊丝选择:焊接不锈钢时,应选择与不锈钢牌号相匹配的焊丝,以保证焊接质量。
2. 焊接保护气体:为了保证焊接过程中的保护效果,应选择纯度高的保护气体,如氩气。
3. 焊接电流和电压:焊接电流和电压应适中,过大会导致焊缝过宽、过深,过小则难以熔化母材。
4. 焊接速度:焊接速度应保持稳定,过快会导致焊缝成形不良,过慢则容易产生气孔、裂纹等缺陷。
5. 焊后处理:焊接完成后,应对焊缝进行检查,确保焊缝成形良好、无气孔、裂纹等缺陷。
通过以上步骤和注意事项,可以有效地使用埋弧焊机焊接不锈钢,保证焊接质量。如需针对具体工况的选型建议,可查阅XX公司技术文档或联系现场应用工程师。